

Titanrohre werden im Allgemeinen in zwei Arten unterteilt: Zum einen in Form von extrudierten, sogenannten nahtlosen Titanrohren; zum anderen in Form von Schweißrohren, den sogenannten Schweißtitanrohren.
(1) Der Unterschied zwischen nahtlosen Titanrohren und geschweißten Titanrohren
Extrudierte Titanrohre werden als nahtlose Titanrohre bezeichnet und weisen keine Schweißnähte auf. Geschweißte Titanrohre hingegen werden als geschweißte Titanrohre bezeichnet und besitzen Schweißnähte. Der Hauptunterschied zwischen geschweißten und nahtlosen Titanrohren liegt in der Tragfähigkeit. Extrudierte Titanrohre umfassen kaltgewalzte, gesponnene und gezogene Rohre. Titan-Extrusionsprodukte bestehen hauptsächlich aus kaltverformten Rohrblöcken, beinhalten aber auch warmextrudierte Rohre für Fertigprodukte, Sonderformen, Profile und Verbundwerkstoffe. Der Mindestdurchmesser beträgt 2 mm x 0,5 mm, und die maximale Länge von hochpräzisen, ultralangen, nahtlosen Reintitanrohren beträgt bis zu 15 m.
Es gibt zwei Verfahren zur Herstellung von Titanrohrrohlingen: das Bohr-/Perforations-Extrusionsverfahren, das zwar hohe Materialverluste, aber eine gleichmäßige Wandstärke aufweist, und das Kreuzwalz-Perforationsverfahren, das einen geringen Goldverbrauch, aber eine große Dickentoleranz aufweist. Die Warmumformung von Titanplatten und Titanlegierungen erfolgt mittels Strangpressen. Bei der Strangpressung mit Glasschmierung ist das Extrusionsverhältnis höher als bei der Beschichtungsextrusion. Bei der Strangpressung von Titanlegierungsprofilen mit Glasschmierung im P-Phasenbereich kann das maximale Extrusionsverhältnis 150 erreichen. Üblicherweise wird mit mittlerer Geschwindigkeit (50–120 mm/s) extrudiert. Das Extrusionsverhältnis von Titan liegt im Allgemeinen unter 30, beispielsweise bei der Titanlegierung TC4. Als Schmierstoffe werden hauptsächlich Fette, Glasschmierstoffe und metallbeschichtete Schmierstoffe verwendet. Die Strangpressung mit Glasschmierung gilt derzeit als die fortschrittlichste Schmiertechnologie weltweit, jedoch hat die Strangpressung von Titanrohren mit Glasschmierung in China noch nicht den Stand der industriellen Anwendung erreicht.
Die Beschichtung des Rohlings mit Kupfer, Baustahl oder einem anderen Metall ist ein komplexes und kostenintensives Extrusionsverfahren, dessen Beizprozess die Umwelt stark belastet. Die Extrusionsdüse wird üblicherweise auf 300–400 °C vorgeheizt. Unter normalen Bedingungen beträgt die Lebensdauer eines Extrusionsdüsenpaares etwa 20 Zyklen. Für die Profilextrusion empfiehlt sich zur Verbesserung der Maßgenauigkeit dünnwandiger Profile und der Verschleißfestigkeit der Düse eine Zirkonoxidbeschichtung mittels Plasmaverfahren. Bei Einzelteilen und großen Losgrößen bietet das Querwalzperforationsverfahren bessere technische und wirtschaftliche Ergebnisse. Es gibt zwei Arten der Schrägwalzperforation: die Zweiwalzen-Schrägwalzperforation und die Dreiwalzen-Schrägwalzperforation.
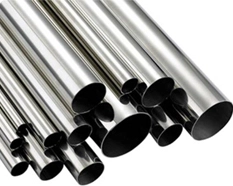
Der Herstellungsprozess von geschweißten Titanrohren ist kurz und effizient, die Rohrlänge ist unbegrenzt, und das Verfahren eignet sich für relativ wenige Spezifikationen, Varianten und Marken. Auch die Massenproduktion von dünnwandigen Rohren ist möglich. In den letzten Jahren haben staatliche und private Unternehmen über 80 Produktionsstätten für geschweißte Rohre errichtet bzw. deren Bau vorbereitet. Der Anteil geschweißter Titanrohre am Gesamtvolumen der Titanrohre wird stetig steigen. Die Herstellung von dünnwandigen, geschweißten Titanplatten und Titanlegierungsrohren ist anspruchsvoll und stellt ein High-End-Produkt dar. Dank des Durchbruchs in der Titanband-Produktionstechnologie ist es China gelungen, geschweißte Titanrohre in Serie zu fertigen.
Der Produktionsprozess von Titan-Schweißrohren verläuft wie folgt: Titanbandspule – Längsscheren – Schweißen – Entgasung und Kalibrierung – Wärmebehandlung – Richten – Wirbelstrom- und Ultraschallprüfung – Dichtheitsprüfung – fertiges Schweißrohr. Es gibt verschiedene Formgebungsverfahren für Walzen-Schweißanlagen. Für Titan-Schweißrohre ist das W-Biegeverfahren aufgrund seiner guten Qualität besonders geeignet. Das Kantenbiegeverfahren eignet sich für Schweißrohre mit einem Durchmesser von mehr als 200 mm. Die wichtigsten Schweißverfahren für Rohrnähte sind Hochfrequenzschweißen und Hand-Mund-Argon-Schutzgasschweißen. Während des Schweißens und nach dem Schweißen, wenn die Schweißnaht eine Temperatur von 450 T überschreitet, ist eine Argon-Schutzgasatmosphäre erforderlich.
Nahtlose Titanlegierungsrohre sind lange Titanrohre mit hohlem Querschnitt und ohne Nahtstellen. Titanrohre mit hohlem Querschnitt werden häufig für den Transport von Flüssigkeiten wie Öl, Erdgas, Wasser und einigen Feststoffen in Rohrleitungen eingesetzt. Titanrohre, Rundtitan und andere massive Titanlegierungen zeichnen sich durch hohe Biege- und Torsionsfestigkeit aus. Die Bauteile sind leicht und stellen eine wirtschaftliche Variante des Titanwerkstoffs dar. Sie finden breite Anwendung in der Herstellung von Konstruktions- und Maschinenteilen, beispielsweise Ölbohrgestängen, Antriebswellen für Automobile, Fahrradrahmen und Gerüstkonstruktionen.
Die Verwendung von Titanrohren als Ringbauteile kann die Datenausnutzung verbessern, den Fertigungsprozess vereinfachen und Daten sowie Bearbeitungszeit einsparen, beispielsweise bei Wälzlagerringen und Wagenheberabdeckungen. Titanrohre lassen sich anhand ihrer Querschnittsform in Rundrohre und Rohre mit Sonderformen unterteilen. Da ein Kreis die größte Fläche an einem ebenen Umfang aufweist, kann mit einem Rundrohr mehr Flüssigkeit transportiert werden. Zudem ist der ringförmige Querschnitt einem gleichmäßigen inneren oder äußeren Radialdruck ausgesetzt, weshalb die meisten Titanrohre rund sind. Allerdings weisen auch Rundrohre gewisse Einschränkungen auf. So ist beispielsweise die Biegefestigkeit von Rundrohren unter ebenen Dreh- und Krümmungsbedingungen geringer als die von Vierkant- und Rechteckrohren. Daher werden für einige Konstruktionen von Landmaschinen und -werkzeugen sowie für Titanmöbel aus Holz häufig Vierkant- und Rechteckrohre verwendet.
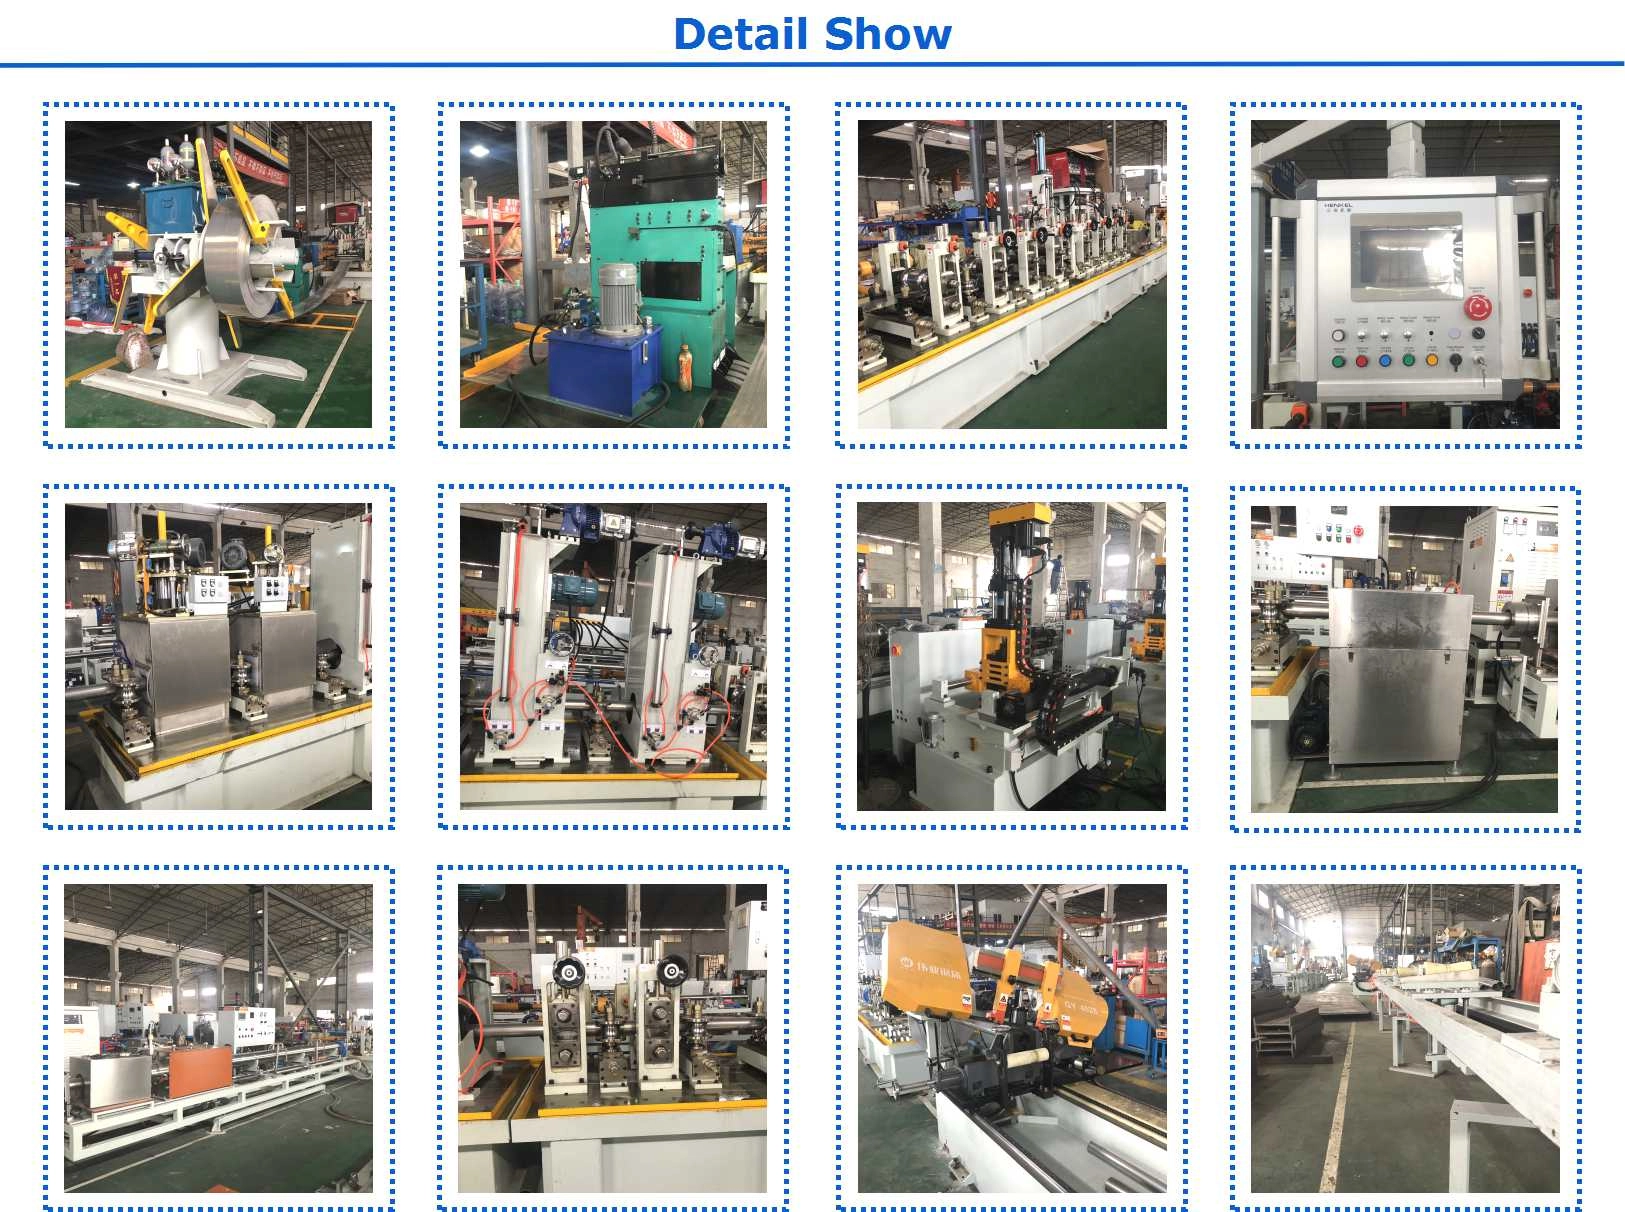
Geschweißte Titanlegierungsrohre, auch als Schweißrohre bekannt, werden aus Titanlegierungsrohren hergestellt, die nach einem Formverfahren mit Titanplatten verschweißt werden. Schweißrohre zeichnen sich durch einen einfachen Produktionsprozess, hohe Produktionseffizienz, eine größere Normenvielfalt und einen geringeren Anlagenbedarf aus. Dank kontinuierlicher Verbesserungen in der Formgebungs- und Schweißtechnik erreichen geschweißte Titanlegierungsrohre zunehmend vergleichbare Eigenschaften wie nahtlose Titanlegierungsrohre. Hangao Tech (SEKO Machinery) hat durch die kontinuierliche Optimierung der Formwalzen und der Formgrundplattenanordnung sowie die Verbesserung des Schweißprozesses eine kosteneffiziente und präzise Produktionslinie für geschweißte Titanlegierungsrohre entwickelt. Zusätzlich zum grundlegenden Produktionsprozess wurden neue Schritte wie Reinigen und Trocknen sowie Gas- und Ölschleifen eingeführt, um eine hohe Produktionseffizienz zu erzielen und Nachbearbeitungsschritte zu reduzieren. Die Technologie der elektromagnetischen Lichtbogensteuerung und -stabilisierung trägt ebenfalls zur Steigerung der Ausbeute an Fertigprodukten bei.
(2) Worin bestehen die Unterschiede zwischen nahtlosen und geschweißten Titanlegierungsrohren?
1. Geschweißte Titanlegierungsrohre sind Hohlrohre mit quadratischem Querschnitt aus Titanlegierungen, auch bekannt als kaltgebogene Hohlrohre aus Titan. Sie werden durch Hochfrequenzschweißen nach Kaltumformung von warm- oder kaltgewalztem Titan oder Walzblech als Rohling hergestellt. Neben der Wandstärkenvergrößerung erreichen oder übertreffen die Winkelmaße und die Kantenebenheit der dickwandigen Titanlegierungsrohre das Niveau von widerstandsgeschweißten, kaltgeformten Titanlegierungsrohren. Der R-Winkel beträgt üblicherweise das Zwei- bis Dreifache der Wandstärke. Kundenspezifische R-Winkel-Titanlegierungsrohre können ebenfalls gefertigt werden.
2. Nahtlose Titanlegierungsrohre sind Hohlprofile ohne Nahtstellen. Sie werden durch das nahtlose Verpressen der vier Seiten einer Form hergestellt. Titanlegierungsrohre haben einen hohlen Querschnitt und werden häufig für den Transport von Flüssigkeiten eingesetzt. Hauptanwendungsgebiete sind Flüssigkeitstransport, Hydraulik, Maschinenbau, Mittel- und Niederdruck- sowie Hochdruckkesselrohre, Wärmetauscherrohre, Gas- und Ölleitungen und weitere Anwendungen. Sie sind stabiler als geschweißte Rohre und neigen nicht zu Rissen.
