

--Zitat aus demo21
Gängige Wärmebehandlungsverfahren für Titanrohre sind Glühen, Anlassen und Wärmebehandlung. Glühen dient dem Abbau von thermischen Spannungen, der Verbesserung der plastischen Verformbarkeit und der mechanischen Zuverlässigkeit, um optimale Gesamteigenschaften zu erzielen. Die Glühtemperatur von α- und (α+β)-Legierungen liegt üblicherweise bei 120–200 °C unterhalb des Phasenübergangs (α+β) – β. Beim Anlassen und Wärmebehandlungsverfahren wird die Pulverschicht gas- und ölgekühlt, um die Austenit-α-Phase und die substationäre β-Phase zu erhalten. Anschließend wird die substationäre Phase durch Temperaturkontrolle und Wärmeisolierung in der Wärmebehandlung gelöst. Dabei kommt es zu einer feinen, diffusen harmonischen Ausscheidung von zweiten Phasen, wie z. B. der α-Phase oder chemischen Substanzen, wodurch die Legierung gehärtet wird.
Als professioneller Hersteller von Stahlrohrwalzwerken verfügt Hangao Tech (SEKO Machinery) über umfangreiche Erfahrung und Daten zu verschiedenen Stahlrohren, wie z. B. Titanlegierungsrohren, 2205-Stahlrohren, 300er-Stahlrohren, Duplex-Stahlrohren usw., insbesondere zum Blankglühverfahren.
Der Wärmebehandlungsprozess von Titanrohren kann wie folgt unterteilt werden:
(1) Wärmebehandlung und Zeitpunkt: Um die Druckfestigkeit weiter zu verbessern, wird α-Titanrohren und stabilen β-Titanrohren keine zusätzliche Wärmebehandlung, sondern lediglich ein Glühen während der Produktion und Fertigung unterzogen. α+β-Titanrohre und metastabile β-Titanrohre mit einem geringen Anteil an α-Phase können durch eine effiziente Wärmebehandlung und den richtigen Zeitpunkt weiter verstärkt werden.
(2) Vollständiges Glühen: Ziel ist es, eine bessere Duktilität zu erzielen, die Produktions- und Verarbeitungsleistung zu verbessern und die Reproduzierbarkeit und Verarbeitung zu verbessern sowie die Zuverlässigkeit von Spezifikationen und Mechanismen zu erhöhen.
(3) Beseitigung der In-situ-Spannungsglättung: Ziel ist es, die im Produktionsprozess entstandenen Eigenspannungen abzubauen oder zu reduzieren. Dadurch werden organische chemische Korrosion vermieden und Verformungen in korrosiven Umgebungen verringert.
Um den besonderen Anforderungen des Werkstücks besser gerecht zu werden, werden für das industrielle Titanrohr außerdem bidirektionales Glühen, isothermes Glühen, β-Wärmebehandlung, Umformwärmebehandlung und andere Wärmebehandlungsverfahren für Metallmaterialien eingesetzt.
Titanrohre werden hauptsächlich zur Herstellung von Triebwerkskompressorkomponenten verwendet, gefolgt von Raketen, Marschflugkörpern und Hochgeschwindigkeitsflugzeugstrukturen. Mitte bis Ende der 1960er Jahre wurden Titan und Legierungen in der allgemeinen Industrie zur Herstellung von Elektroden, Kältemaschinen für Kraftwerke, elektrischen Heizgeräten für Rohölraffinerien und Entsalzungsanlagen sowie Anlagen zur Luftreinhaltung eingesetzt. Titan und Legierungen haben sich zu einem Rohstoff für korrosionsbeständige Konstruktionen entwickelt. Darüber hinaus werden sie zur Herstellung von Rohstoffen für die Wasserstoffspeicherung und von Formgedächtnislegierungen verwendet.
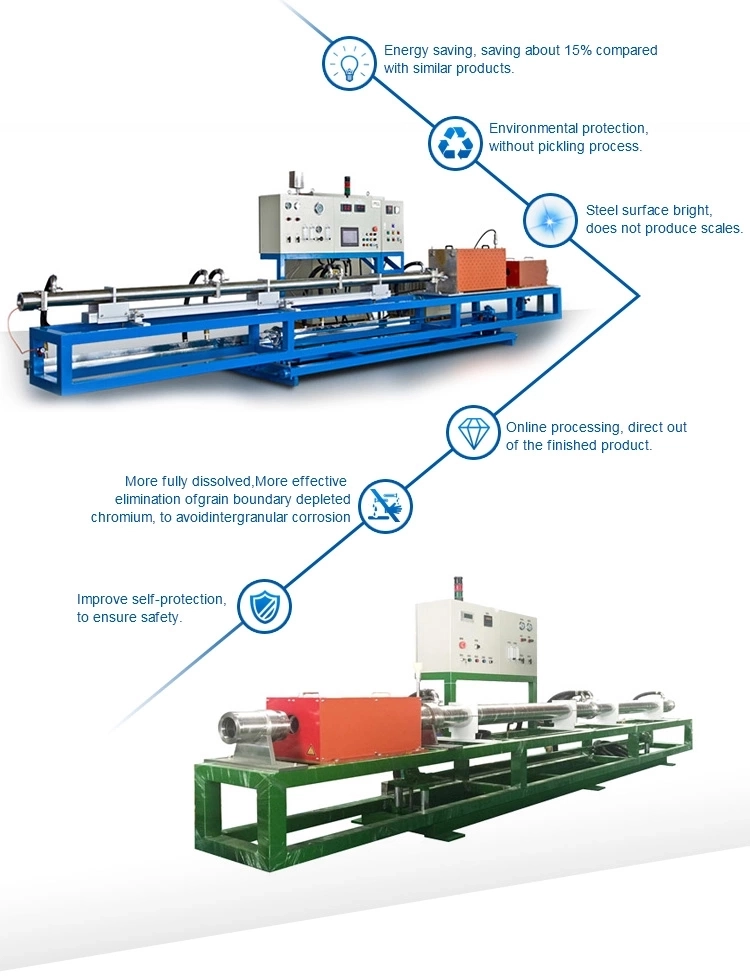
Titanrohre zeichnen sich durch hohe Druckfestigkeit und relativ geringe Dichte, gute mechanische Eigenschaften, Duktilität und Korrosionsbeständigkeit aus. Allerdings ist die Verarbeitung von Titanrohren mitunter schwierig, insbesondere das Bohren und Bearbeiten. Bei der Wärmebehandlung kommt es leicht zur Bildung von Wasserstoff, Stickstoff, Kohlenstoff und anderen Rückständen. Hinzu kommen geringe Verschleißfestigkeit und ein komplexer Produktionsprozess. Als Hersteller von industriellen Produktionslinien für Rohre, der seit vielen Jahren diverse Produktionsprobleme für seine Kunden löst, hat unser Online-Glühofen mit Schutzgastunnel diese Schwachstellen jedoch weitgehend beseitigt.
Die industrielle Titanproduktion entwickelte sich ab 1948 schrittweise. Der Entwicklungstrend der Luftfahrtindustrie führte zu einem durchschnittlichen jährlichen Wachstum der Titanindustrie von etwa 8 %. Weltweit beträgt die Gesamtproduktion von Titanrohren und -verarbeitungsmaterialien derzeit über 40.000 Tonnen, verteilt auf fast 30 verschiedene Titanrohrtypen. Die am häufigsten verwendeten Titanrohre sind Ti-6Al-4V (TC4), Ti-5Al-2,5Sn (TA7) und Reintitan (TA1, TA2 und TA3).
