

Gegenwärtig werden Edelstahlrohre auf dem Markt weit verbreitet eingesetzt und spielen in vielen Branchen eine sehr wichtige Rolle.
Das Prinzip des Glühens von Edelstahlrohren:
Durch die Beseitigung der Kaltverfestigung von Edelstahlrohren lässt sich ein zufriedenstellendes metallografisches Gefüge erzielen. Die Glühanlage ist ein kontinuierlicher Blankglühofen für Edelstahl, der hauptsächlich zur Wärmebehandlung von fertigen Edelstahlprodukten unter Schutzgasatmosphäre eingesetzt wird. Je nach den Anforderungen an die Anwendungseigenschaften von Edelstahlrohren variieren die Anforderungen an das metallografische Gefüge nach dem Blankglühen, weshalb auch das Blankglühverfahren unterschiedlich ausfällt. Das typische Wärmebehandlungsverfahren für austenitischen Edelstahl der 300er-Serie ist das Lösungsglühen. Dabei lösen sich die Karbide im austenitischen Edelstahl auf, der auf 1050–1150 °C erhitzt und anschließend kurzzeitig warmgehalten wird. Dadurch lösen sich alle Karbide im Austenitgefüge auf. Anschließend wird schnell auf unter 350 °C abgekühlt. Es entsteht eine übersättigte Mischkristallphase mit einem gleichmäßigen, unidirektionalen Austenitgefüge. Im Mittelpunkt dieses Wärmebehandlungsverfahrens steht die Kühlung mit Gas und Öl. Hierfür muss die Abkühlgeschwindigkeit 55 °C erreichen, bevor nach der Karbid-Mischkristallbildung die Wiederausscheidungstemperaturzone (550–850 °C) schnell durchlaufen wird. Zudem sollte die Wärmespeicherzeit der Edelstahlrohre so kurz wie möglich sein, da die Partikel sonst grob werden und die Oberflächengüte beeinträchtigt wird.
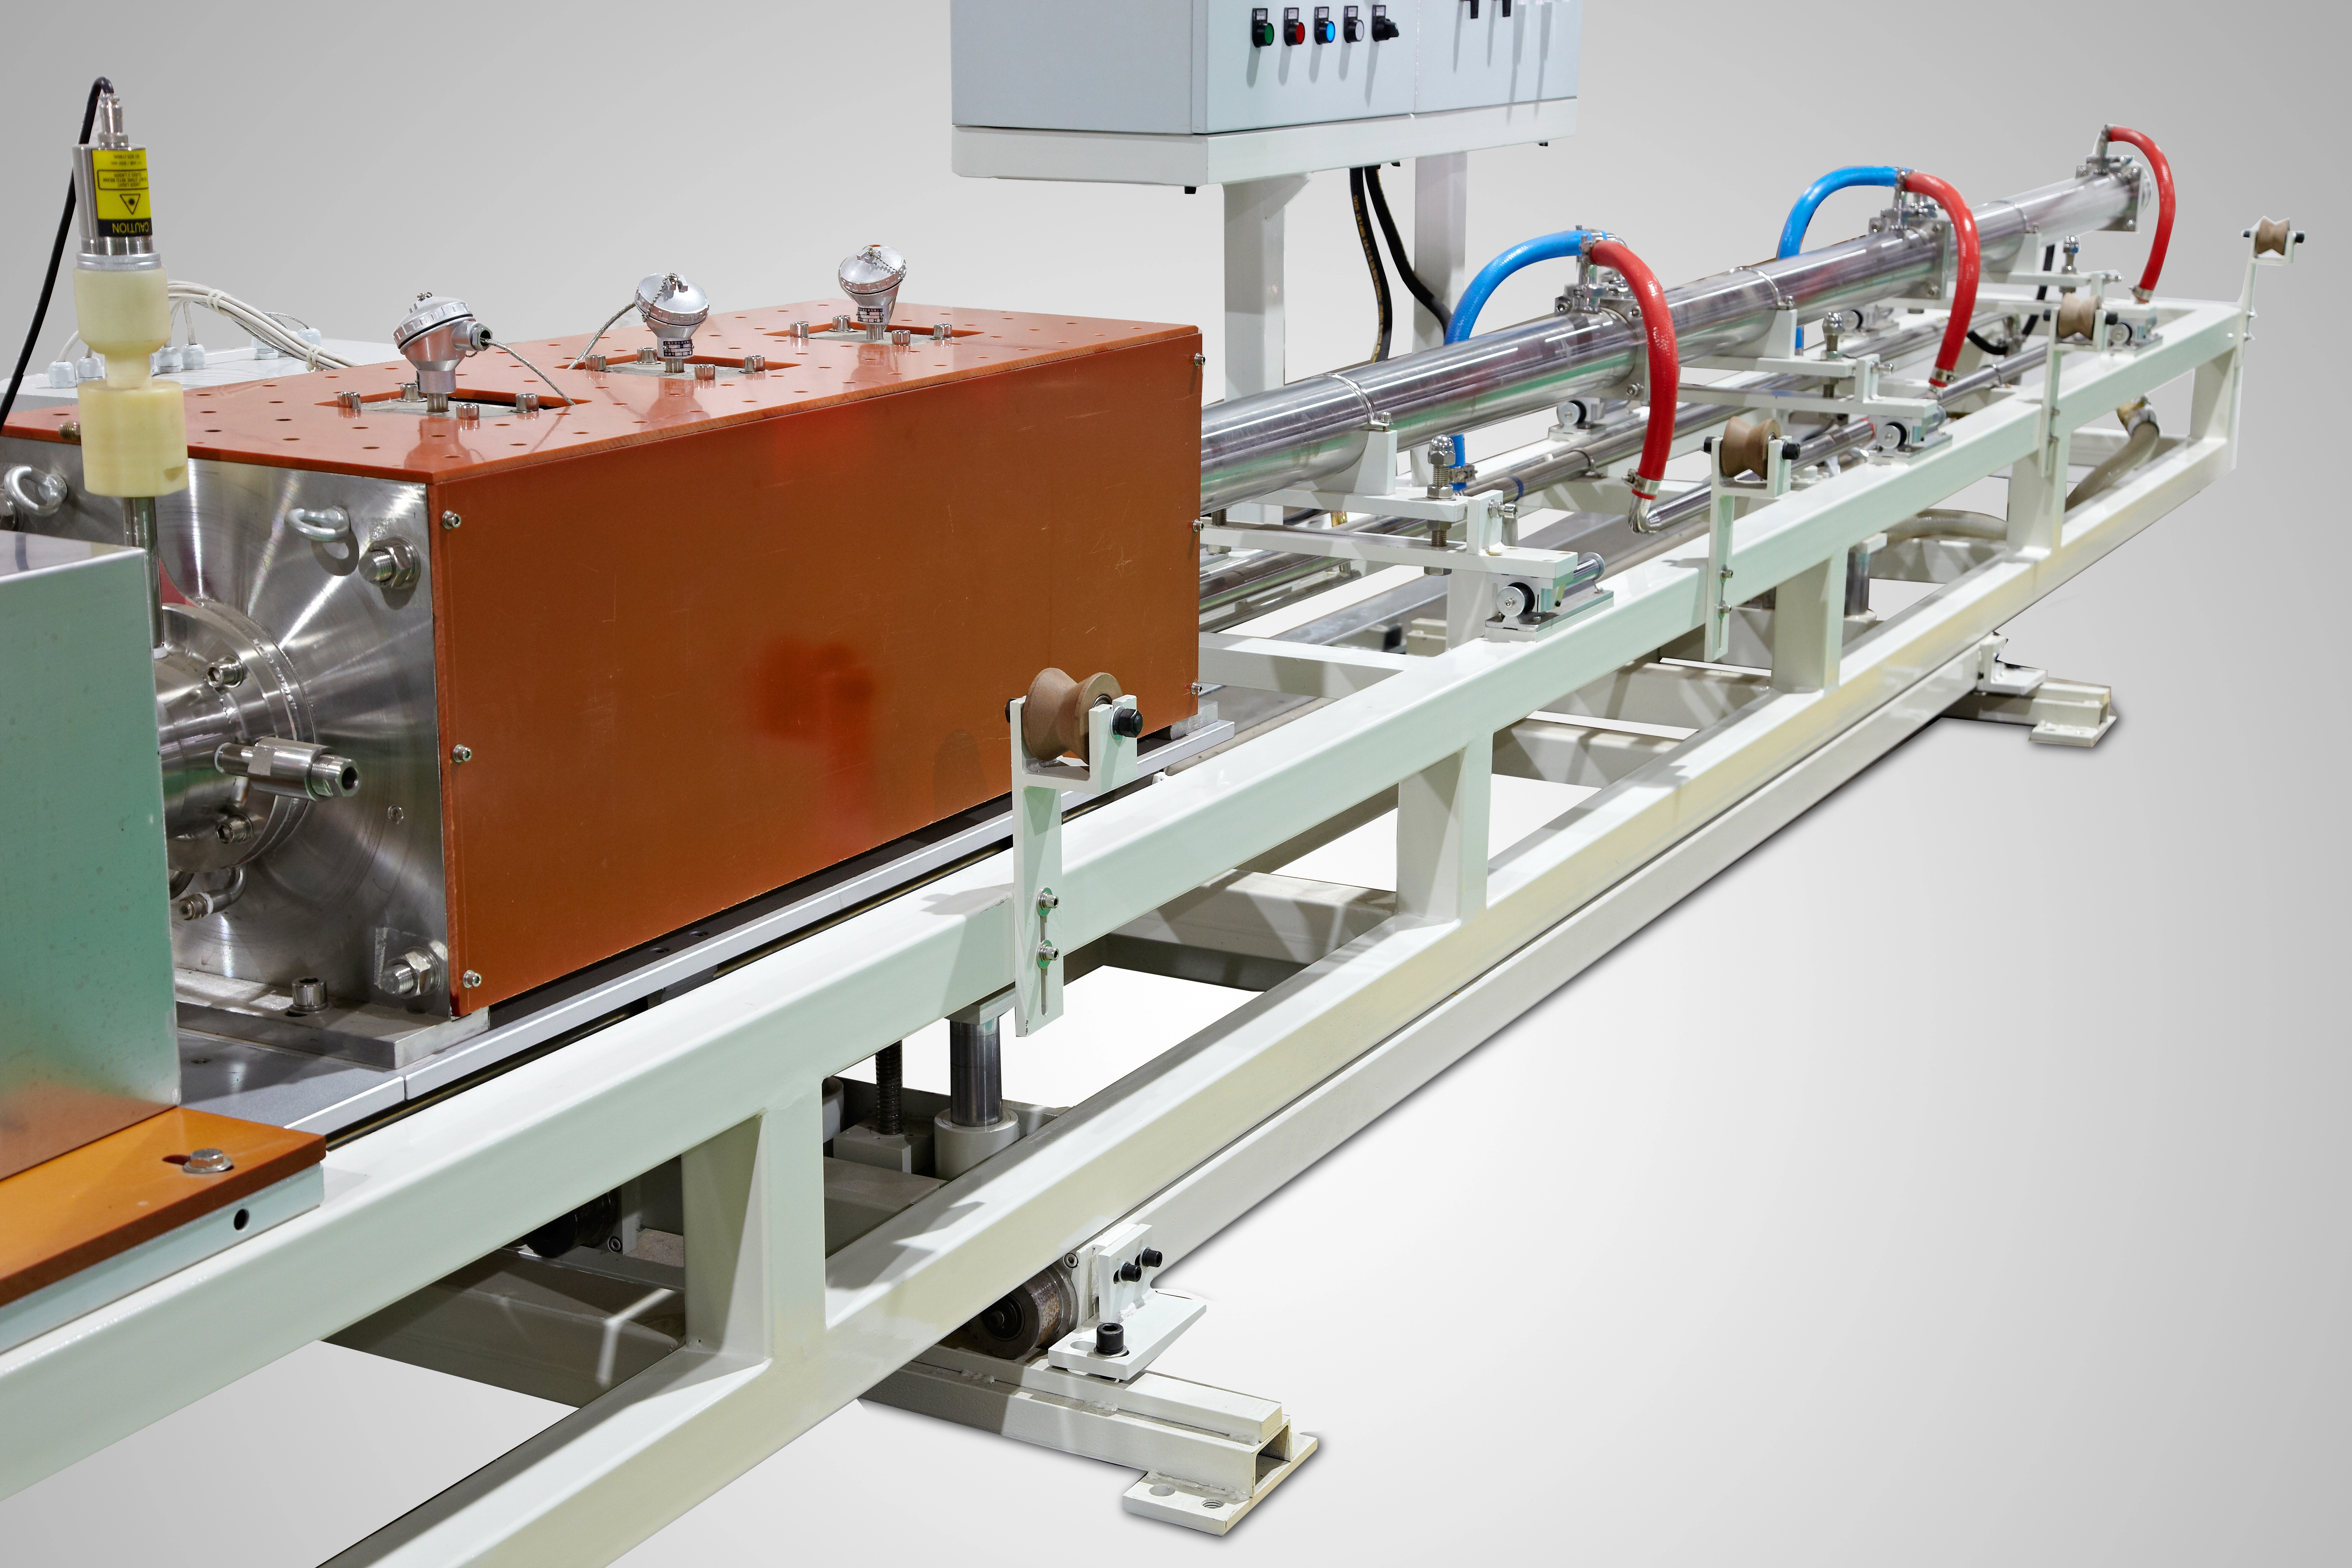
Die Erhitzungstemperatur von ferritischem Edelstahl der 400er-Serie ist relativ niedrig (ca. 900 °C), und es wird häufig eine langsame Abkühlung angewendet, um ein geglühtes und weiches Gefüge zu erzielen. Das Glühverfahren für martensitischen Edelstahl kann auch durch segmentiertes Feuer und anschließendes Anlassen erfolgen. Aus der obigen Einführung geht hervor, dass sich die Wärmebehandlungstechnologien der 300er- und 400er-Serie deutlich unterscheiden. Um ein geeignetes metallografisches Gefüge zu erhalten, benötigt die Kühlanlage des Blankglühofens einen großen Verstellraum. Daher verwenden moderne Blankglühöfen häufig eine starke Konvektionskühlung in ihren Kühlbereichen und sind mit drei Kühlbereichen ausgestattet.
Der Zweck des Glühens von Edelstahlrohren:
1. Verringerung der Härte und Verbesserung der Plastizität zur Erleichterung der Schneid- und Kaltverformungsbearbeitung.
2. Verfeinerung des Korngefüges, Vereinheitlichung der Struktur des Stahls, Verbesserung der Eigenschaften des Stahls oder Vorbereitung auf eine nachfolgende Wärmebehandlung.
3. Beseitigung von Eigenspannungen im Stahl, um Verformungen und Rissbildung zu verhindern.
Viele Anwender berichten jedoch, dass sich das geglühte Edelstahlrohr gelb oder blau verfärbt und den erwarteten Glanz nicht erreicht. Wie lässt sich dieses Problem lösen?
Nun werden Ingenieure von Hangao Machinery mit Ihnen Folgendes besprechen:
1. Die Ursache kann eine instabile Heiztemperatur sein. Beim Erhitzen des Rohrs ist die Oberflächentemperatur hoch, die Innentemperatur jedoch niedrig. Dies kann durch Probleme mit der Temperaturregelung beim Glühen oder der Auslegung der Temperaturzonen im Glühofen bedingt sein. Heutzutage sind viele verschiedene Glühöfen auf dem Markt erhältlich, deren Preise stark variieren, was es Anwendern erschwert, gute von schlechten Geräten zu unterscheiden.
2. Ermitteln Sie die Ursache im Prozessablauf und in der Technologie, die mit der Temperatureinstellung des Benutzers, der Oberflächenreinheit des Edelstahlrohrs und dem Material des Edelstahlrohrs zusammenhängt.
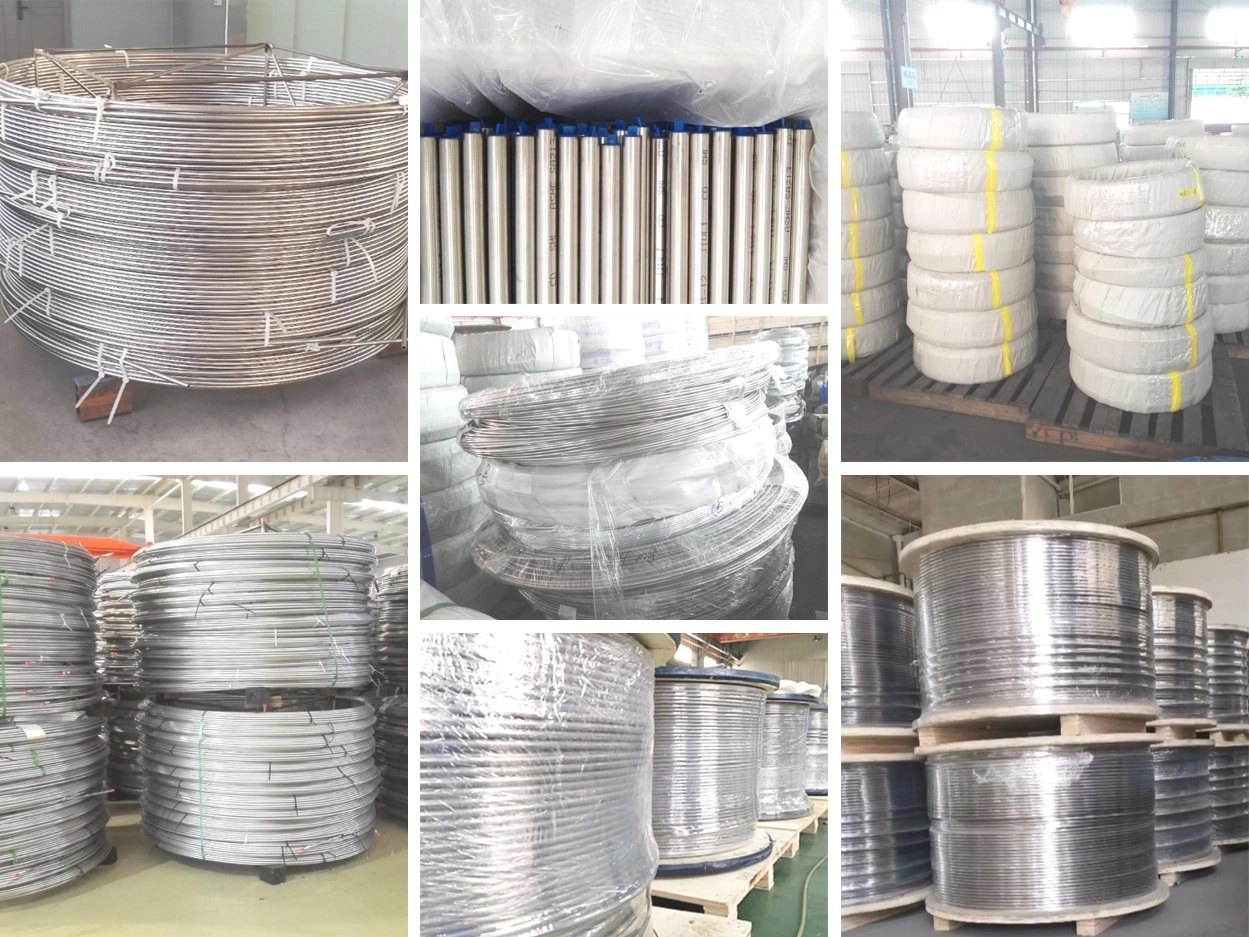
Um die oben genannten Probleme zu lösen und das Edelstahlrohr nach dem Glühen glänzend zu machen, sind folgende Schritte im Wesentlichen zu beachten:
1. Die Luftdichtheit des Heizofenkörpers und des Kühlbereichs ist ein entscheidender Faktor für die Brillanz des Edelstahlrohrs.
2. Ob die Struktur des Glühofens, die Temperaturzonenverteilung und das Temperaturfeld des Glühofens angemessen sind. Diese Faktoren beeinflussen die Erwärmung von Edelstahlrohren direkt.
Für eine gleichmäßige Verformung muss das Edelstahlrohr bis zur Glühtemperatur erhitzt werden, darf dabei aber nicht weich werden oder sich verformen. Eine zu hohe Erhitzungstemperatur beeinträchtigt die Wiederherstellung der inneren Rohrstruktur.
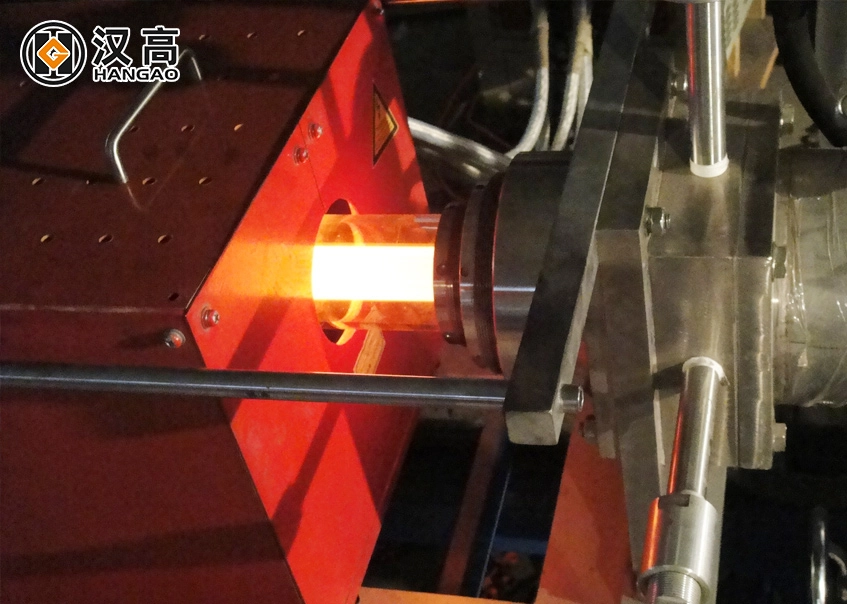
3. Sind die Edelstahlrohre selbst zu stark mit Öl oder Wasser verschmutzt, wird die Schutzgasatmosphäre im Ofen beeinträchtigt und die erforderliche Reinheit des Schutzgases nicht erreicht. Verschmutzungen oder Wasserdampf setzen sich an der Rohroberfläche ab und beeinträchtigen deren Glätte. In diesem Fall sollten wir die Sauberkeit wichtiger Bauteile sowie die Kühlwasserleitungen auf Undichtigkeiten überprüfen und diese einzeln untersuchen.
4. Sorgen Sie für einen leichten Überdruck in der Atmosphäre des Ofens, damit keine Luft zurückgesaugt wird. Bei Ammoniak-Zersetzungsgasen sind üblicherweise mehr als 20 kbar erforderlich.
Wir hoffen, dass Ihnen diese Informationen und Analysen weiterhelfen. Bei Fragen oder Anliegen zum Thema Induktionsglühofen für Stahlrohre können Sie sich jederzeit gerne an uns wenden.
